
کارشناسان شرکت فولاد هرمزگان با اجرای طرح قالبهای چمفرد در فرایند ریختهگری مداوم، موفق به حذف عیوب لبهای تختال، کاهش تنشهای حرارتی و افزایش چشمگیر کیفیت محصول نهایی شدند که گامی بلند در مسیر ارتقای استاندارد تولید و کاهش ضایعات سازمان به شمار میرود.
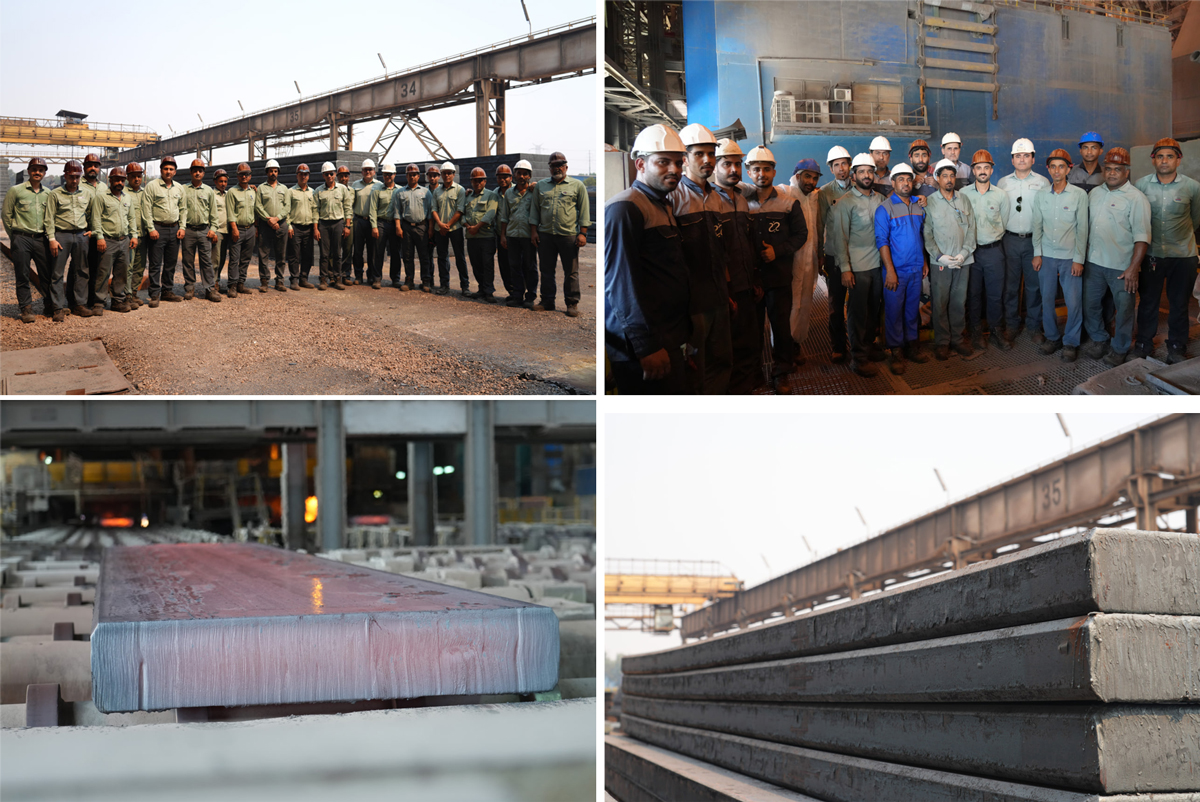
به گزارش بیرونیت به نقل از روابط عمومی شرکت فولاد هرمزگان، محمد ملابیک، رئیس دفتر فنی فولادسازی و ریختهگری مداوم شرکت فولاد هرمزگان در گفتوگو با خبرنگار روابط عمومی با اعلام این خبر، بیان کرد: در فرایند ریختهگری مداوم تختال در فولاد هرمزگان، استفاده از قالبهای معمولی با گوشههای تیز میتواند موجب تمرکز انتقال حرارت و انقباض غیر یکنواخت پوسته و در نتیجه بروز عیوبی همچون ترکهای لبهای، ترکهای عرضی، فرورفتگی و خرابی لبه تختال شود. بنابراین پروژهای به منظور کاهش عیوب گوشه و افزایش کیفیت محصول در جهت رضایتمندی مشتری تعریف و قالب چمفرد طراحی و ساخته شد.
وی افزود: استفاده از قالبهای چمفرد با ایجاد گوشههای پخدار و توزیع یکنواختتر حرارت، تمرکز تنشهای حرارتی و مکانیکی را کاهش داده و تشکیل پوسته اولیه در ناحیه لبه را بهبود میبخشد. به این ترتیب احتمال ایجاد ترک و فرورفتگی کاهش یافته و تختالی با کیفیت سطحی بهتر، نوردپذیری بالاتر و نیاز کمتر به عملیات اصلاحی تولید میشود. همچنین این روش احتمال ایجاد ترک در لبهها هنگام نورد گرم و تلفات مواد را کاهش داده و با ایجاد تغییرشکل یکنواختتر، فشار موضعی کمتری به غلتکهای نورد وارد میکند.
ملابیک خاطرنشان کرد: اجرای این طرح برای نخستین بار در فولاد هرمزگان با وجود چالشهای متعدد در آمادهسازی، مونتاژ و تنظیم قالب انجام شد؛ بهگونهای که آمادهسازی قالب 6 روز زمان برد و برای نصب صفحات چمفرد و تنظیم فوترولها، روشهای متفاوتی نسبت به قالبهای معمول به کار گرفته شد.
ریشهیابی عیوب در فرایند ریختهگری
در ادامه عبدالحسین پارینه کارشناس نگهداری و تعمیرات مکانیک و کارگاه تعمیرات شرکت فولاد هرمزگان بیان کرد: در فرایند ریختهگری مداوم تختال در شرکت، از قالبهای معمولی با گوشههای تیز استفاده میشود که میتواند به دلیل تمرکز انتقال حرارت و انقباض غیر یکنواخت پوسته در ناحیه گوشه، زمینهساز عیوبی مانند ترکهای لبهای، ترکهای طولی نزدیک لبه، ترکهای عرضی، فرو رفتگی و خرابی لبه تختال و در مواردی افزایش احتمال باز شدن ترکها در فرایند نورد و کاهش رضایتمندی مشتریان شود.
وی افزود: این عیوب ضمن کاهش کیفیت سطحی تختال، موجب افزایش نیاز به اسکارفینگ، سنگزنی، برش و در برخی موارد تختال خارج از سفارش مشتریان شده که کاهش رضایت مشتریان را دربر داشته و در نهایت باعث افزایش ضایعات و افت وزنی محصول میشوند.
مزایای فنی استفاده از قالب های چمفرد
پارینه خاطرنشان کرد: استفاده از قالبها با صفحات چمفرد، با ایجاد گوشههای پخدار و توزیع یکنواخت تر حرارت، باعث کاهش تمرکز تنشهای حرارتی و مکانیکی و بهبود تشکیل پوسته اولیه در ناحیه لبه میشود. در نتیجه، احتمال بروز ترکهای لبهای و فرورفتگیهای موضعی و عیوب ناشی از انجماد غیر یکنواخت کاهش یافته و تختالی با کیفیت سطحی بهتر، نیاز کمتر به عملیات اصلاحی و قابلیت نوردپذیری بالاتر تولید خواهد شد.
کارشناس نگهداری و تعمیرات مکانیک و کارگاه تعمیرات شرکت فولاد هرمزگان تصریح کرد: مزایای این تختال در نورد بدین شکل است: با حذف گوشههای تیز که محل تمرکز تنش هستند، احتمال ایجاد ترک در لبهها هنگام نورد گرم را به شدت کاهش داده، گرادیان حرارتی کم شده و تغییرشکل یکنواختتری در نورد فراهم میشود و همچنین به صورت خط یا درز روی سطح ورق خود را نشان نمیدهد و از عیب جلوگیری کرده و نیاز به برش و اصلاح لبههای ترکدار کم شده و تلفات مواد کاهش مییابد. همچنین فشار موضعی کمتری به غلتکهای نورد وارد میکند که این عمر باعث افزایش عمر غلتکهای نورد نیز میشود.
به گفته وی، اجرای این طرح برای نخستین بار در فولاد هرمزگان، حاصل تلاش، دانش فنی، پشتکار و همت بالای کارکنان این مجموعه است که با عبور از چالشهای اجرایی، گامی ارزشمند در مسیر ارتقای کیفیت محصول و پیشرفت سازمان برداشتهاند.
غلبه بر چالشهای مونتاژ و تنظیمات
ایمان کمالیزاده، تکنسین کارگاه تعمیرات ریخته گری و ارسال محصول در ادامه بیان کرد: برای یکی از پروژههای خاص، قالبی را آماده کردیم که از نظر طراحی کاملا با قالبهای پیشین متفاوت بوده و به صورت چمفرد طراحی شده است. صرفا مرحله آمادهسازی این قالب، شش روز زمان برد تا به دقت و ظرافت لازم برسد.
وی افزود: اما پس از دریافت صفحات چمفرد، با دو چالش اساسی مواجه شدیم. نخستین چالش در مرحله مونتاژ صفحه بر روی واترباکس بود؛ از آنجایی که صفحه حالتی لبه دار داشت، کوچکترین بیدقتی میتوانست منجر به آسیب صفحات شود که با دقت و مهارت و تجربه بالای همکاران، این مرحله بدون نقص به پایان رسید.
کمالیزاده ادامه داد: چالش دوم دشوارتر بود؛ چرا که در بخش تنظیمات فوت رولهای نارو فیس قالب با صفحه نارو ساید، به دلیل همان لبهدار بودن صفحه، ناچار شدیم به جای روش مرسوم، تنظیمات را از قسمت وسط صفحات انجام دهیم تا ایمنی و کیفیت کار حفظ شود.
بهبود استحکام و ایمنی در خط تولید
احمد سالاری، تکنسین تعمیرات مکانیک ریخته گری و ارسال محصول نیز در این رابطه گفت: چالش دیگری که برای بهرهبرداری با آن روبهرو بودیم زاویه ۹۰ درجه اسپیسر انتهایی هد دامی بار بود که در این اقدام، ابتدا از صفحات چمفرد ابعادبرداری دقیق انجام شد و سپس الگوی مورد نیاز ساخته تا توسط واحد تعمیرگاه مرکزی با اعمال برش پخدار در زاویه ۴۰ درجه، بیشترین سطح تماس میان اسپیسر و صفحات جدید را فراهم کند.
وی خاطرنشان کرد: این اصلاح، ضمن بهبود استحکام و کیفیت اتصال، ریسک بروز حوادث هنگام استارت و آمادهسازی قالب برای شروع ریختهگری را به طور کامل برطرف کرده است. همکاران پرتلاش در فولاد هرمزگان ثابت کردند که با اراده و پشتکار میتوان از دل هر محدودیتی مسیر موفقیت را گشود و به معنای واقعی فعل خواستن را صرف کردند.
مطالب مرتبط
